综合工艺
特殊需求选型
—— 合金 + 锡粉 + 助焊剂
三维一体化匹配与工况落地方案
焊锡膏选型极易陷入 “单独挑选单项材料参数” 的误区:单独依据熔点定合金、凭封装精度选锡粉、按氧化程度选助焊剂,各组分独立判断,缺少系统联动匹配。落地生产后常常出现印刷桥连、BGA 空洞、润湿不良、焊点腐蚀、元件热损伤等批量缺陷。
本期跳出单一材料维度,搭建合金 - 锡粉 - 助焊剂三维约束匹配模型,建立三层标准化选型约束条件:产线工艺边界、PCB 与元器件界面特性、行业特殊工况需求。把材料理论参数完整落地到 SMT 实际产线,形成一套可直接代入使用的标准化匹配逻辑,摆脱经验式选型,实现材料、工艺、产品需求三者协同适配。
本系列整套内容遵循「基础框架→细分材料拆解→综合工况整合→落地工具输出」完整技术链路,本期作为整套知识体系的工程化落地核心篇章,完成全部材料理论与量产工况的结合;收官篇将基于本期完整匹配逻辑,输出可视化选型决策树与缺陷反向排查手册,形成车间可直接打印使用的全套实操工具。
01
综合工艺选型核心
为什么不能只单独选合金/锡粉/助焊剂
1.1 行业工程师传统选型误区与底层根源
绝大多数工程师选型逻辑割裂,三者无联动匹配,最终量产频发不良,核心错配问题汇总:
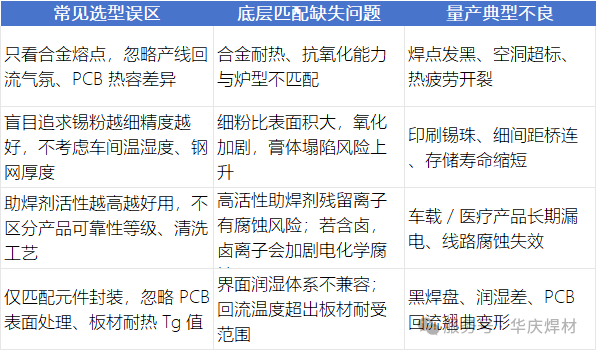
1.2 本期核心目标:三维一体化选型模型
建立材料三维(合金 + 锡粉 + 助焊剂)× 三层约束条件(工艺边界 + 基材界面 + 特殊行业需求)标准化选型体系,将选型从 “经验判断” 转化为 “条件代入式标准化匹配”,实现材料参数与产线工况最大化适配。
1.3 三维材料互相约束底层逻辑
三大核心组分存在强绑定约束关系,选型存在严格优先级:合金定底层边界 → 锡粉定印刷物理上限 → 助焊剂解决润湿、残留、合规短板,任意一环错配直接引发批量缺陷。
1.合金(第一优先级,硬性约束)决定基础熔点、耐热性能、焊点疲劳可靠性、环保合规(有铅 / 无铅)、多次回流耐受能力;反向锁定回流温度区间、元器件耐温上限,是整套选型不可调整的基础框架。 低温场景强制限定 SnBi 系列,车规高可靠场景优先选用SnAg 系高温合金 。
2.锡粉粒径(第二优先级,工艺物理约束)T3~T7 分级对应钢网厚度、开孔尺寸、元件封装精度;粗粉 T3 适配大焊点插件,超细 T6/T7 适配 FC 倒装、MicroLED 微焊点;粒径需与助焊剂粘度、触变性配套,细粉必须搭配高触变配方防止塌陷堵孔。
3.助焊剂(第三优先级,工况微调变量)同时适配合金特性与产品使用场景:
① SnBi 低温合金:搭配低温活化助焊剂,抑制高温后段工艺产生的碳化残留;
② 高银 SAC 精密合金:选用无卤 ROL0 配方,优化润湿性能以管控空洞;
③ 重度氧化基材(厚氧化 OSP):中高活性 RA / 水溶性有机酸助焊剂;
④ 军工 / 医疗高洁净要求:水洗型水溶性助焊剂,杜绝离子残留腐蚀。
02
第一层约束
产线硬性工艺边界锁定
工艺边界是选型第一道门槛,回流炉、印刷、贴片三大工序参数直接限定锡膏基础选型范围,优先确认后再匹配材料。
2.1 回流焊炉型与曲线匹配规则
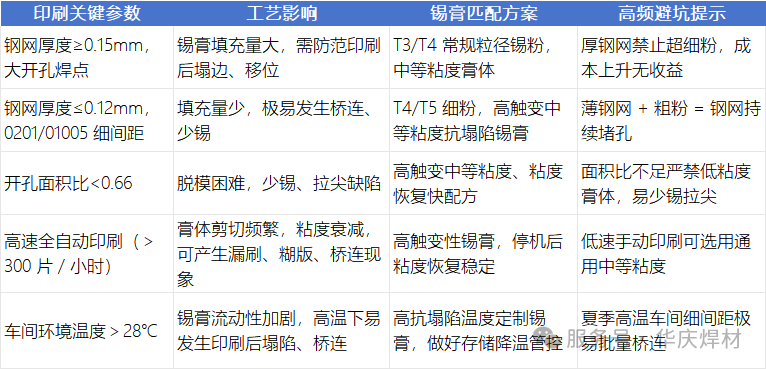
2.2 印刷工艺参数配套选型
钢网、开孔、印刷环境直接决定锡粉粒径、膏体粘度、触变性指标:
2.3 贴片压力与封装精度适配逻辑
贴片压力、元件尺寸决定锡膏坍塌阈值、初始黏附力:
1. 大尺寸 BGA、功率器件:贴片压力偏大,易挤压锡膏导致焊球共面性差、虚焊;选用高坍塌温度、中等黏度锡膏,维持印刷成型。
2. 微型 01005、芯片电阻电容:贴片压力小幅度偏移即会挤锡外溢;降低膏体基础粘度,提升抗下垂性能,防止相邻焊点桥连。
03
第二层约束
PCB与元器件界面特性匹配
合金、锡膏配方适配必须结合 PCB 表面处理、板材耐热、元件耐温三大界面条件,界面不匹配会直接出现润湿不良、板材翘曲报废。
3.1 PCB 各类表面处理助焊剂适配对照表
PCB 焊盘氧化程度差异是润湿好坏核心变量,助焊剂活性必须对应调整:
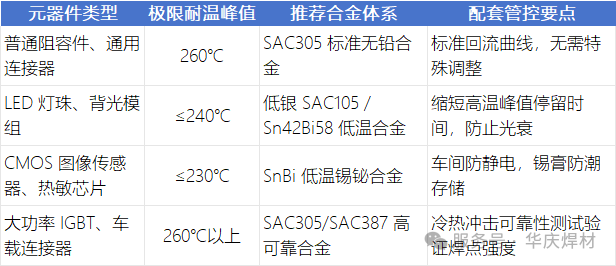
3.2 元器件耐热等级对应合金选型
以元件耐温上限锁定合金熔点,避免元件热损坏:
3.3 PCB 板材 Tg 玻璃化温度配套方案
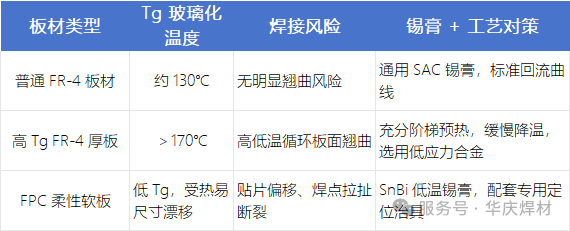
板材耐热性决定回流预热、降温节奏,同步调整锡膏耐热配方:
04
第三层约束
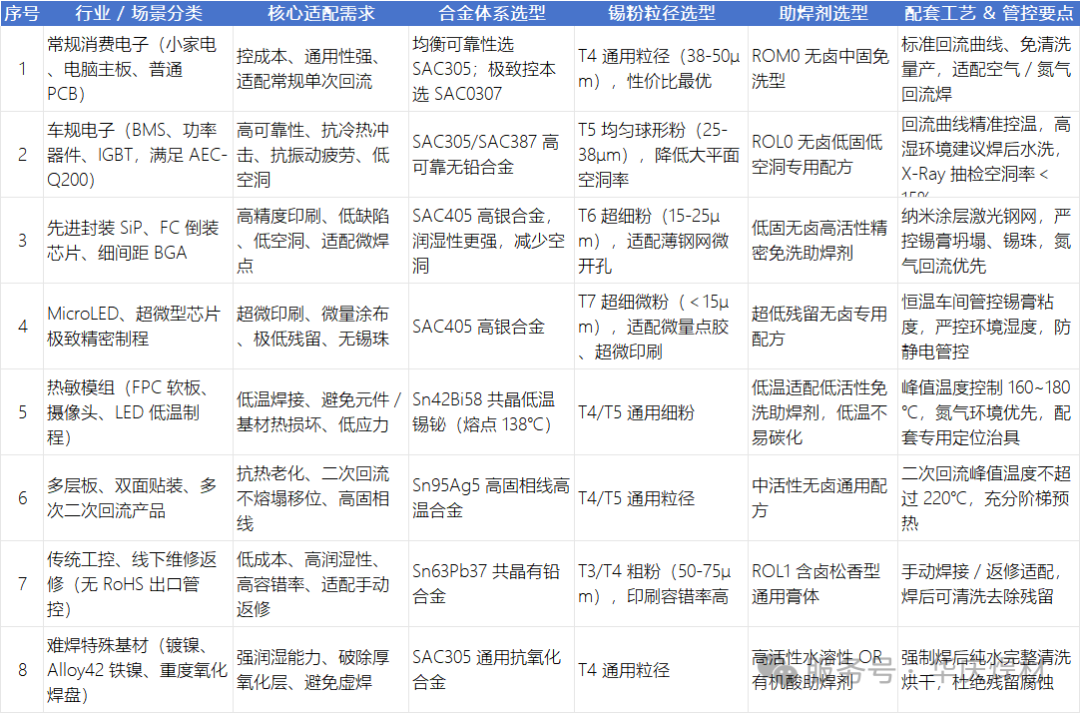
分行业特殊场景成套标准化选型总表
本表格为本期核心落地工具,按行业 / 场景直接输出「合金 + 锡粉 + 助焊剂」成套定型方案,可直接写入车间工艺规范,一线工程师无需复杂计算,按场景直接匹配选型,同时覆盖全场景的核心适配需求、配套工艺与管控要点。
表格使用说明
1.选型优先级:先锁定行业 / 场景分类,再对应核心适配需求,直接匹配成套材料方案,无需单独拆分选型;
2.约束联动:表格内方案已同步匹配前序「工艺边界、基材界面」约束条件,无需重复校验;
3.例外调整:若存在单一特殊需求(如极致防桥连、极低空洞),可参考下方专项优化方案做微调。
05
表格补充微调工具
细分专项特殊需求定制优化方案
针对产线单一性能指标诉求,在上述成套方案基础上,给出定向三维搭配调整逻辑,无需更换整套体系,仅微调核心组分即可解决专项问题:
5.1 工艺性能类专项需求
①防细间距桥连、抗印刷坍塌
组合调整:窄熔程高银 SAC 合金 + T6/T7 超细粉 + 高触变低固免洗助焊剂
②极低空洞管控(功率器件 / BGA 空洞<9%/4%)
组合调整:SAC405 高银合金 + T5/T6 球形均匀锡粉 + 低挥发低空洞专用助焊剂
③瞬时快速加热(激光焊、热棒、感应焊接)
组合调整:共晶窄熔程合金 + 匹配粒径锡粉 + 快速活化助焊剂,抑制加热飞溅
④通孔填充、垂直插件填缝工艺
组合调整:高固相线合金 + T4/T5 中等粒径 + 高触变锡膏,预热阶段维持成型不流淌
⑤点胶、针转印微量涂布工艺
组合调整:润湿性优良合金 + 适配针头内径细粉 + 低粘度均匀涂布助焊剂
5.2 环保、洁净、残留管控需求
①出口无卤强制合规产品
硬性标准:助焊剂型号后缀统一为 0(ROL0/ROM0/ORL0),合金无卤素限制。
②高频 RF 射频板,杜绝信号损耗
组合调整:SAC305/SAC405 + T5/T6 细粉 + ROL0 微量低残留助焊剂,优先水洗工艺去除残留介电干扰。
③医疗、军工零离子污染高洁净产品
组合调整:合规无铅合金 + T4/T5 + OR 水溶性有机酸助焊剂,焊后纯水清洗 + 烘干全流程管控。
5.3 返修重工场景专项匹配
痛点:二次加热熔化、旧助焊剂残留干扰润湿
成套方案:专用返修锡膏(高活性、短存储寿命)+ 与主板同体系合金兼容助焊剂;工艺采用局部定点加热,避免周边元件过热损伤。
06
车间快速排障工具
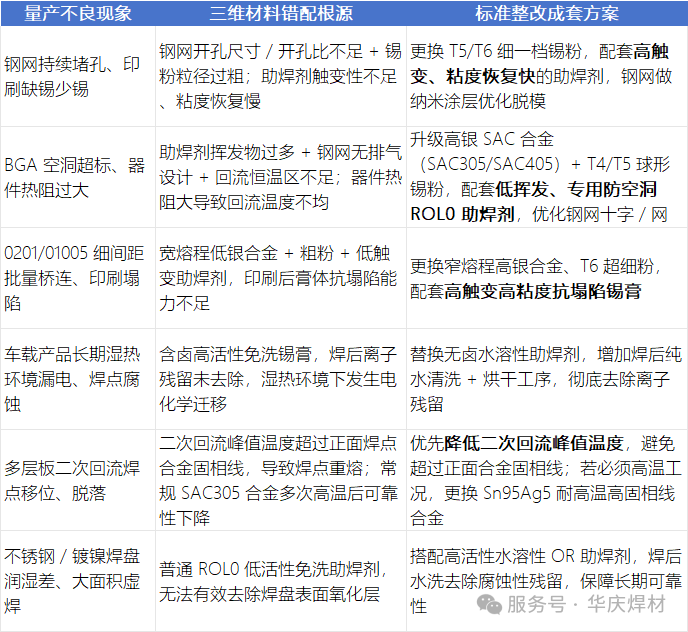
材料三维错配典型不良、根源与整改方案
07
工程师选型五步闭环
标准化落地操作流程
第一步:锁定合规与温度硬性约束,选定合金体系
确认产品是否出口无卤 / 无铅、是否低温热敏元件、是否多层二次回流,优先锁定合金,划定温度区间。
第二步:根据印刷条件匹配锡粉 T 级粒径
结合钢网厚度、开孔尺寸、元件封装精度,选定 T3~T7 锡粉等级,兼顾印刷精度与生产成本。
第三步:匹配 PCB 焊盘、清洗工艺选定助焊剂
根据 PCB 表面处理氧化程度、产品洁净度要求(免洗 / 水洗)、无卤合规,确定助焊剂活性、卤素等级、配方类型。
第四步:叠加行业特殊需求做微调整套优化
针对低空洞、防桥连、射频低残留、车规可靠性等专项指标,微调锡膏配方参数。
第五步:小批量试产验证,缺陷反向微调参数
上机印刷、回流后检验空洞、桥连、润湿、腐蚀风险,出现不良对照第六章节错配方案反向调整合金、锡粉、助焊剂组合,确认稳定后批量导入。
08
本期总结
下期预告
8.1 本期核心总结
焊锡膏选型不是单一材料参数挑选,而是合金、锡粉、助焊剂三者协同计算匹配,核心是找到材料特性、产线工艺边界、产品特殊工况三者的适配公约数。 本篇打通材料理论与量产现场的断层,通过三层约束体系、标准化场景选型总表、专项微调方案、不良整改对照表形成完整落地工具,解决行业选型碎片化、仅凭经验判断的普遍痛点,完成整套技术体系的工程化落地。
8.2 后续内容预告
下一阶段将整合全部匹配逻辑,制作成套落地工具手册,包含可视化分层选型决策树、全场景选型速查表、焊接缺陷反向排查对照表。工具简化专业理论,车间工艺、品质人员可直接查阅使用,实现锡膏选型标准化、高效化。